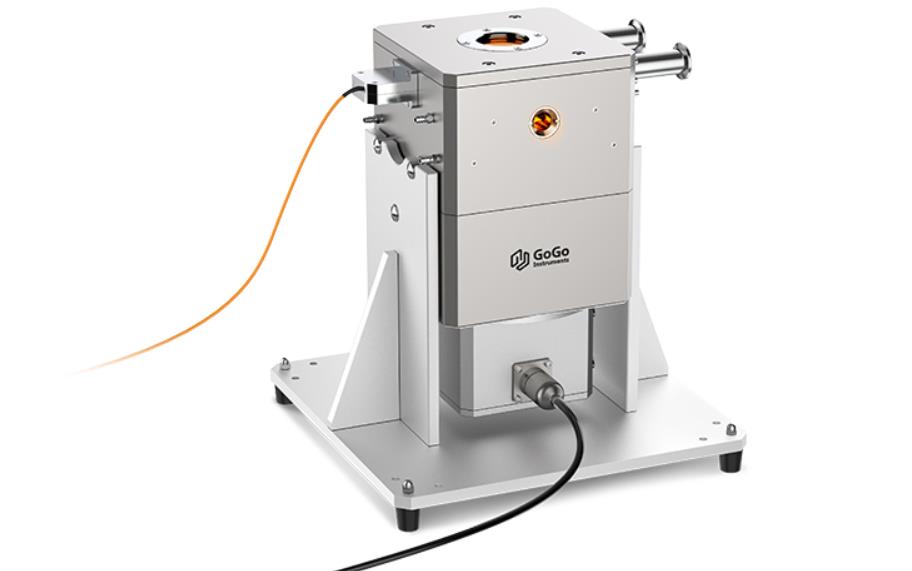
实际生产中,一台设备加热快慢,不只看功率大小,更看热量以什么方式进入材料。红外加热炉走的是一条与众不同的路线——它不依赖空气对流把热源温度整体搬运过去,而是让热量以辐射形式直接落在工件表面,再由材料自身一层层向内传导。这样一条路径,决定了它在许多工艺场景中呈现出与常规设备不同的使用节奏。
先看热量到达表面的这一步。以辐射方式传递时,表面实际吸收的份额,由材料本身的吸收特性决定。深色、粗糙的表面往往吸收得更多,浅色、光亮的表面则会把相当一部分热量反射回去。这一特点带来的结果是:同样一台设备,对不同颜色、不同表面状态的工件,升温表现会存在差异。对使用方来说,这既是需要适应的一面,也是可以善加利用的一面——当批量处理的工件表面状态彼此接近时,加热节奏往往更一致,整套工艺也更容易被稳定复制。反过来,如果同一批次里混入了表面差异明显的工件,就需要在装料时多做一步分类,避免个别工件升温过快或过慢,把整体节奏带偏。
热量进入表面之后,接下来的传导环节同样有规律可循。材料越薄,热量到达中心所需的时间越短;材料导热性能越好,内部温度越容易趋于均匀。这里存在一个常见的认知误区:不少人以为升温偏慢是因为热量供给不足,于是习惯性地提高功率。实际上,在红外加热炉这类设备上,更常遇到的权衡点在于表层温度是否过高。表层升得快,内里还在追赶,两者之间的温差一旦被拉大,就可能带来表面过烧或局部变形的风险。处理这类情况,通常的做法并非一味加压,而是调整加热的分段节奏——先让表层稳定下来,再给热量留出时间从容地向内部延伸,使温差在过程中逐步收窄。
从控制角度观察,这类设备也有自己鲜明的脾气。热源响应快,意味着从设定目标到实际到达的时间被明显压缩,工艺节拍可以排得更紧凑,单位时间内能够处理的批次相应增加。但快的另一面,是调节时更容易出现过冲,需要依靠控制器提前收力、在接近目标温度时放慢步进。经验上,把升温过程拆成若干阶段,每个阶段设定不同的目标温度与维持时长,比一次性推到最终值更稳妥,也更有助于把质量波动控制在较小范围内。对于需要反复升降温的工艺,分阶段策略带来的收益会进一步放大,因为每一次过冲都可能累积成批次间的差异。
对运行成本的关注,常常集中在电耗上。辐射加热的一大特点,是热量较为集中地落在工件上,而不是先把整炉空气加热到较高温度。因此,在多数场景下,等待无用升温的时间相对缩短,同样的处理量,单位产品的耗电量通常会低于以热风为主要手段的传统方式。当然,这一判断并非放之四海皆准,具体数值还受到装料密度、工件尺寸与炉内结构的多重影响,需要结合自身工况做实测比较,而不能只凭宣传口径下结论。曾有使用者做过一个简单的对照:把同规格的两批工件分别放入两类设备,记录从启动到完成处理的全程耗电,结果辐射方式约省下两成多的电量,但这一比例在工件轻薄、装料稀疏时会明显收窄。
工艺可复制性,是另一个容易被低估的维度。辐射加热受环境干扰较小,升温曲线在重复批次间更稳定,这对需要连续多班运转的产线尤为有价值。当操作人员熟悉了设备的分段节奏后,换料、升温、保温、降温的每一步都可以按既定次序推进,人为因素的干扰随之下降。与之相对的,是它对操作习惯提出了一定的要求——装料距离、摆放角度都会影响受热情况,需要在前几批次中摸索并固定下来,形成适合自身的操作规范。
维护层面并非本文重点,但有一点可以顺带提及:由于核心环节是辐射而非气流,炉内积灰对效率的影响方式与传统设备略有不同,清洁的重点也相应转移,更多落在反射面与观察口这类位置上。把注意力重新放回加热本身,会发现红外加热炉的价值,不在于某一项指标有多显眼,而在于它把热量送进材料的方式,与许多工艺的实际需求恰好契合。选择时,与其纠结单点数据的高低,不如把工件材质、表面状态、批量节奏放在一起综合衡量,往往能得到更贴合自身的答案。


 为科研保驾护航!